东莞铝型材表面的挤压纹本质:模具工作带留下的纵向流线,东莞铝型材分为轻微浅纹(表面微观凹凸,可通过前处理淡化)、深挤压线 / 焊合线(基材金相、成分已经变化,化学手段无法完全消除,只能机械打磨)。具体如下:
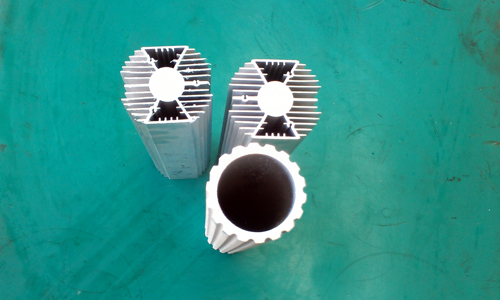
一、机械法(适合深挤压纹,硬氧前稳妥,可控减料)
1. 宽带拉丝 / 扫纹(产线连续型材首选)
用尼龙 / 研磨砂带,纹路方向垂直于挤压纹打磨,把原有纵向挤压纹覆盖成均匀拉丝面;
- 优点:整支型材连续加工,深浅挤压纹都能遮盖,材料去除量可控;
- 注意:zui后一道砂粒度要细,避免残留新砂痕;必须把打磨粉尘清洗干净,否则硬氧产生麻点。
2. 喷砂(玻璃珠 / 细白刚玉,遮盖轻微挤压纹)
细砂低压喷砂,生成均匀哑光砂面,弱化挤压线视觉;
⚠️硬氧注意:**不能嵌入砂粒**,喷砂后充分除粉,否则硬氧会出现颗粒缺陷;喷砂会轻微降低基材表面硬度。
3. 抛光(布轮抛光,光亮件)
粗抛→中抛→精抛,直接磨平挤压凹凸;适合小截面、装饰型材;成本高,大长型材不方便。
机械法核心:深挤压纹优先机械整平,不要指望药水泡掉;化学只能处理浅纹路。
二、化学前处理法(针对浅挤压纹,普通阳极常用;硬质氧化要严控!)
1. 碱蚀(碱砂工艺,淡化浅挤压纹)
原理:NaOH 体系 + 碱蚀添加剂,选择性溶解表面微观凸起,把型材表面均匀腐蚀一层,抹平轻微挤压纹路,同时生成哑光砂面
- 常规 6063 普通阳极参数:NaOH 40–60g/L,50–58℃,3–8min;铝耗约 20~40kg/T
- ✅可以淡化浅挤压纹
- ❗*硬质氧化红线:硬氧不能做深度碱蚀!
深度碱蚀会造成晶界腐蚀,基材变疏松,硬氧膜硬度暴跌、膜多孔、容易烧件。
硬氧只能采用轻度短时间碱蚀(1–3min),仅淡化很轻微挤压纹;纹路稍深,轻度碱蚀不够,必须前置机械扫纹。
- 碱蚀后必须出光(硝酸)除硅黑灰**,黑灰不除干净,硬氧麻点、色差。
2. 酸蚀(低铝耗去纹工艺,替代强碱蚀)
硫酸 + 氟化物体系,低温,铝耗远低于碱蚀,整平浅挤压纹、硅偏析条纹;
优点:晶间腐蚀风险比强碱蚀小;
缺点:含氟废水处理麻烦;同样硬氧不能长时间酸蚀。
3. 化学抛光(磷酸硝酸体系,光亮型材)
微观选择性溶解凸起,整平纹路,获得光亮表面;适合 6063 装饰型材;
成本高、废气大;硬氧产品极少用。
三、源头方案(省钱,挤压厂端解决)
挤压纹根源来自模具:模具工作带不平整、抛光差、流速不均、模具老化。
1. 模具工作带精抛、修模,均衡金属流速;
2. 降低挤压速度,控制铝棒温度;
3. 焊合线(分流模型材)属于材料金相差异,表面处理很难彻底消除**,外观件尽量避免分流模结构。
四、硬质氧化场景推荐工艺路线
方案 A:挤压纹轻微(肉眼浅流线)
除油 → 水洗 → 轻度碱蚀(1~2min,50℃以内) → 多级水洗 → 硝酸出光除硅灰 → 纯水漂洗 → 硬质氧化
只能淡化浅纹;上硬氧后纹路会比普通阳极更显(硬氧膜厚,会放大基材表面缺陷)
方案 B:挤压纹明显(硬氧外观件首选)
前置机械扫纹(砂带拉丝,垂直挤压方向)→ 除油 → 水洗 → 极轻度碱蚀(仅除自然氧化膜,不做砂面)→ 水洗出光 → 纯水漂洗 → 硬质氧化
机械先把纹路抹平,化学只做洁净活化,不会破坏基材,保证硬氧硬度、致密性。
五、常见误区
1. ❌碱蚀时间越长挤压纹越干净:过长→晶间腐蚀;硬氧大忌,膜疏松、盐雾差
2. ❌硬氧可以掩盖挤压纹:恰恰相反!硬质氧化膜厚,会放大基材表面所有纹路、凹坑,基材什么样,硬氧后原样放大。
3. ❌焊合线可以靠碱蚀消除:焊合线是合金组织差异,碱蚀后反而更容易显现成黑条纹。
 微信公众号


 产品分类


 点击咨询
 18925887736

