深圳铝型材本身有薄壁、深槽、T 槽、筋条、尖角、截面复杂、挤压纹路、成分偏析这些天生问题,硬氧良率天生比简单棒料、板材低很多,下面深圳铝型材按材质→图纸结构→机加余量→前处理→外协沟通→检验分块说。
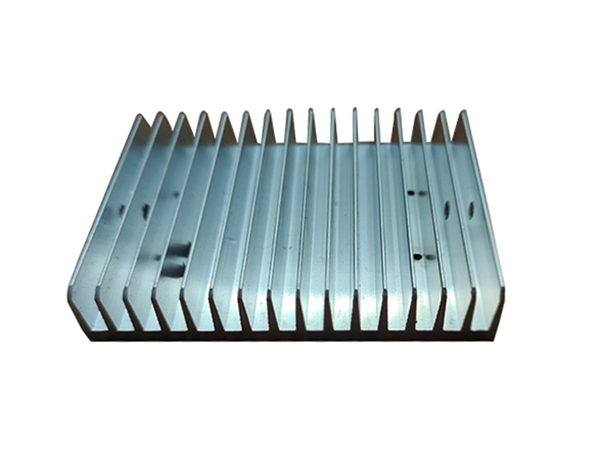
一、材质与状态坑(容易踩,很多采购直接拿 6063 去硬氧)
1. 6063-T5 标准框架型材(2020/3030/4040)慎做厚硬氧
6063 铜含量极低,硬氧膜疏松、硬度上不去(经常 HV<300)、大面积花斑、色差、容易起粉。
✅ 适合:薄硬氧(≤20μm,只防腐不耐磨);
❌ 不适合:耐磨滑动件、30μm 以上厚膜硬氧。
✅ 耐磨硬氧型材优先:6061-T6,其次 6082-T6、6005A-T6。
2. 同批次型材必须同炉、同挤压棒、同 T6 热处理
挤压速度不同、淬火冷却不均会造成成分偏析,同一根型材一头黑一头灰、硬度忽高忽低。
3. 拒绝混料、回收料型材
回收铝杂质(Fe、Si 超标)会出现密集针孔、麻点、局部烧蚀,硬氧后瑕疵会放大,普通氧化看不出来,硬氧非常明显。
4. 状态:T5 不要用来做高要求硬氧,一定要 T6 淬火;未时效、欠时效型材膜层极易疏松。
一句话:如果客户指定 4040 欧标型材还要硬质氧化耐磨,提前说明风险,zui好换 6061 开模。
二、截面结构设计坑(型材是挤压出来的,截面改不了就控制风险)
型材的尖角、窄缝、深 T 槽是硬氧头号杀手:
1. 所有尖角、棱边必须倒 R,严禁清角**
电流尖端富集,尖角优先发热、烧黑、烧穿、膜层开裂剥落。
- 耐磨厚膜(≥30μm):R≥0.5mm,优先 R0.8~1.0mm
- 薄壁筋、薄肋位置,R 还要放大
- T 槽内角、台阶转角,很多图纸默认清角,外协不会主动帮你倒,硬氧必出问题
2. 避免极薄筋、薄壁
壁厚<1.2mm 挤压型材做 30μm 以上硬氧风险很高:发热变形、甚至局部熔蚀;壁厚越薄,允许的大膜厚越低。
3. 深槽、封闭槽、盲槽、狭小夹缝(T 型槽、U 型槽)
- 槽内电流分布不均:槽底膜薄、槽口膜厚、色差严重
- 药水滞留、漂洗不干净 → 后期返白、流痕、腐蚀斑点
✅ 对策:槽口尽量开大;如果一定要做,提前跟氧化厂说明,要求加长漂洗、鼓泡水洗;报价会加价、良率下降
4. 截面厚薄悬殊(一大块厚壁 + 细筋并存)
厚的地方长得慢、薄筋长得快,同一支型材硬度、膜厚差异巨大,很难统一参数。
5. 避免盲孔、细长小孔;型材上预留的小孔优先加工后封堵或者后加工
孔内藏酸,封孔后慢慢渗出来腐蚀膜层。
三、尺寸、公差余量坑(硬氧双向生长,型材公差很容易超差)
硬质氧化膜是一半往基体里面渗,一半向外长:
- 常规经验:总膜厚 40μm → 单边向外涨约 20μm
⚠️ 很多人按普通氧化不放余量,做完直接报废。
1. 配合面、滑动面、内孔、导槽必须预留余量,非配合外观面可以不留
2. 型材挤压本身就有挤压公差,再叠加硬氧增量,双重公差叠加,一定要核算链差
3. 螺纹:优先硬氧之后再攻牙;先攻牙再硬氧会变小、塞牙、牙尖崩膜;如果必须先攻牙,要做保护、预留更大余量,保护胶容易残胶污染膜层
4. 注意:厚膜硬氧后,表面有微小粗糙,不是镜面;如果要求低粗糙度,不能指望硬氧抛光,要先机加打磨。
四、前处理、机加工、表面纹路坑(型材挤压纹是重灾区)
1. 挤压纹路、模线、拉伤、麻点
普通氧化能盖住一部分;硬质氧化是放大缺陷,挤压线、拖伤、啃伤做完清清楚楚,无法掩盖。
✅ 高外观要求硬氧型材:挤压时要求高光模、低挤压速度,必要时表面精铣 / 拉丝;
❌ 不要指望氧化厂把挤压纹消掉。
2. 不能重度碱蚀!(和普通氧化大区别)
普通 6063 型材喜欢强碱蚀出均匀表面;硬质氧化前只能弱碱蚀或者无碱蚀
强碱蚀会造成晶间腐蚀,硬氧后出现密密麻麻黑点、针孔、膜层脆性变大、开裂。
流程:除油→弱碱(短时间)→硝酸中和→纯水漂洗;很多厂图省事重碱蚀,直接翻车。
3. 打磨、抛光:不能有砂轮烧伤、过热
铝过热会造成表面再结晶,硬氧后一块一块色差、硬度不均。
4. 油污、切削液、脱模油、指纹:必须除干净
型材缝隙、T 槽里面藏油,氧化后发花、油斑、局部无膜。
五、挂点、导电、装夹坑(长型材特别容易出)
工业铝型材一般很长(1~6 米),导电非常关键:
1. 导电挂点位置会有导电印、无膜区、烧伤印,必须提前在图纸上约定挂点位置,放在非配合、非外观面;
2. 长型材单点导电:远端电压衰减,同一根型材两头膜厚、硬度差很多!
✅ 长型材(>1.2m)要两端导电、多点导电,否则一头达标一头不达标;
3. 挂具夹紧压力:太软接触不良打火烧伤;夹太重压伤型材薄壁。
4. 堆叠、捆绑:型材之间不能互相贴合,贴合处药水进不去,无氧化膜、花斑。
六、封孔、性能、使用风险坑
1. 耐磨件取舍:封孔提升盐雾防腐,但会轻微降低表面硬度、摩擦系数变大;很多滑动耐磨件选择不封孔或者低温轻封孔,提前跟氧化厂确认要求
2. 脆性风险:厚膜(>50μm)硬氧膜本身脆,型材受冲击、折弯时,膜层容易崩裂;型材硬氧后不能再折弯、冲压,所有成型、折弯全部在氧化前完成!
重点:硬质氧化之后不可以折弯!这个很多客户踩大坑。
3. 染色硬氧:型材截面复杂、T 槽多,染色极难均匀,黑灰色为主,鲜艳颜色不要指望。
七、外协下单沟通避坑(商务 & 检验标准)
1. 书面明确指标,不要只写 “硬质氧化”:
- 材质牌号 + 状态:6061-T6
- 目标膜厚(AA30 / AA40 / AA50)
- 硬度要求 HV 范围
- 是否封孔、盐雾要求
- 允许导电印位置
- 不允许区域:配合面、滑动工作面不允许烧伤、裂纹、针孔
2. 先打样!同截面、同材质先打样确认膜厚、硬度、色差、尺寸增量,再批量;不同截面的型材参数不能互相套用。
3. 不良判定提前约定:挤压纹算不算不良?微小针孔允收标准?很多扯皮就是没提前约定。
4. 工期与成本提醒:带深 T 槽的型材硬氧报价远高于平板、简单实心件,良率低,单价上浮很正常。
八、快速避坑自查清单(下单前核对)
- 材质:耐磨厚膜硬氧是不是 6061-T6,不是 6063-T5
- 转角 R≥0.5mm,无清角尖角
- 壁厚不小于 1.2mm(厚膜情况)
- 已核算尺寸增量,配合面预留余量
- 折弯、打孔、攻牙全部在氧化前完成(螺纹优先后加工)
- 图纸标注挂点位置
- 要求前处理弱碱蚀,禁止强腐蚀
- 长型材要求多点导电
- 明确要不要封孔、硬度、膜厚指标
 微信公众号


 产品分类


 点击咨询
 18925887736

